合作生产体系 / 电动车塑件喷漆供应商走访:从色板定制到贴花、检验与包装
电动车塑件喷漆供应商走访:从色板定制到贴花、检验与包装
本次 MOPEDOEM 走访的是合作塑件喷漆供应商,重点观察喷漆、贴花、检验和包装流程。这是合作供应商,并非 MOPEDOEM 自有工厂。本页工艺图片均为 AI 示意,不是本次现场照片,也不证明供应商设备或产能。
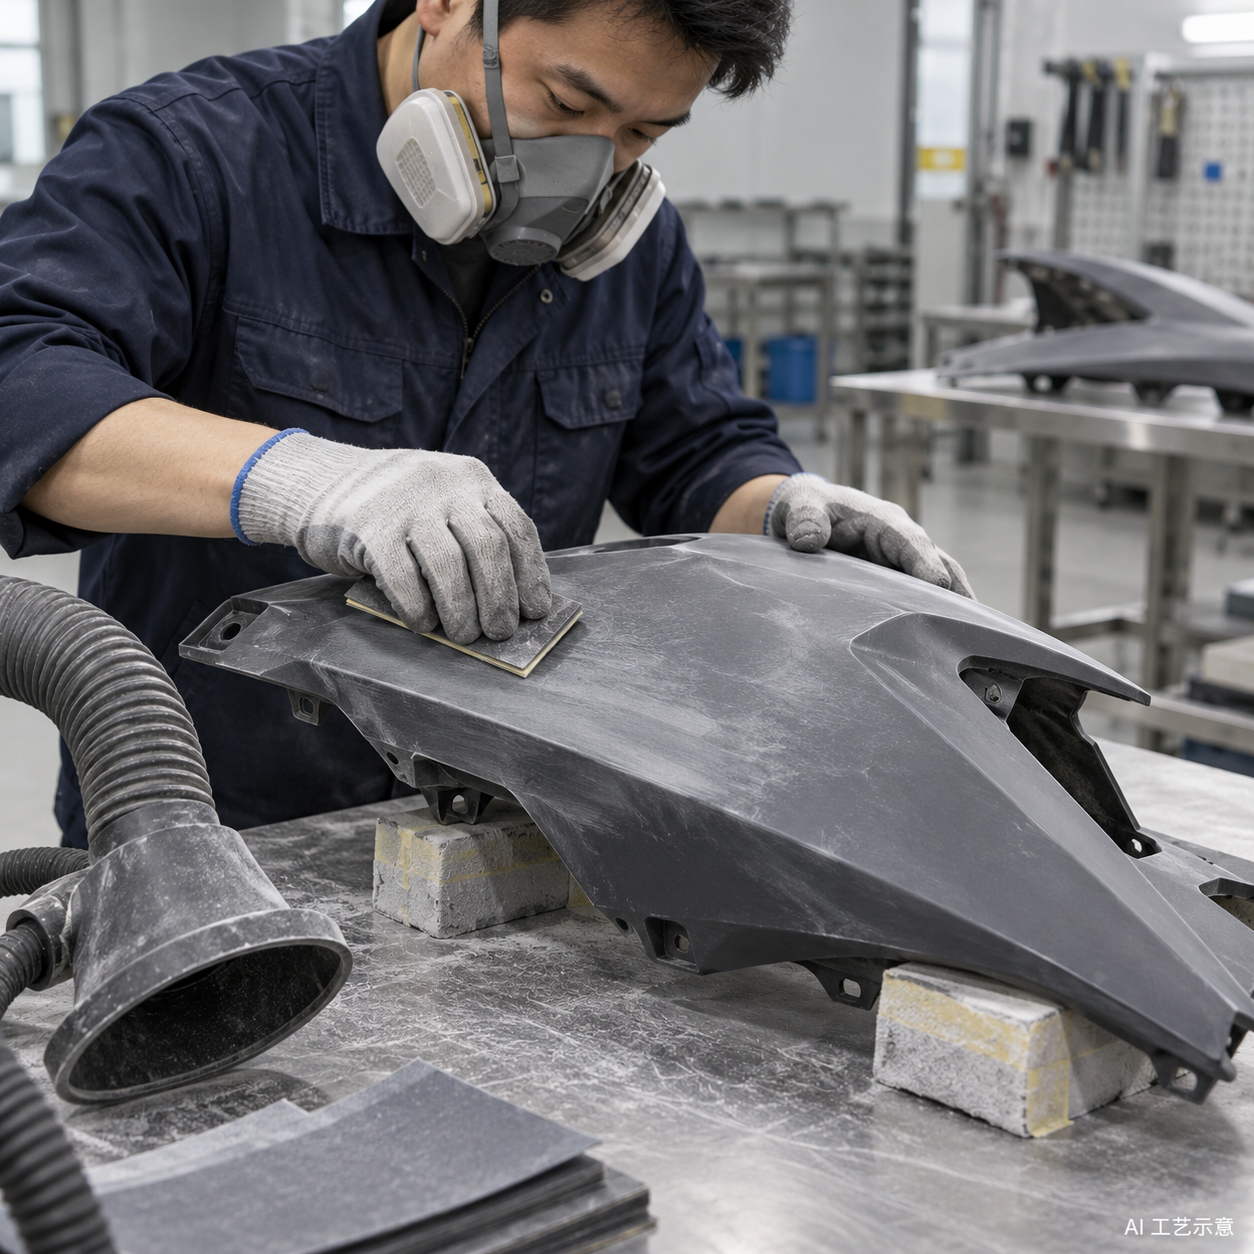
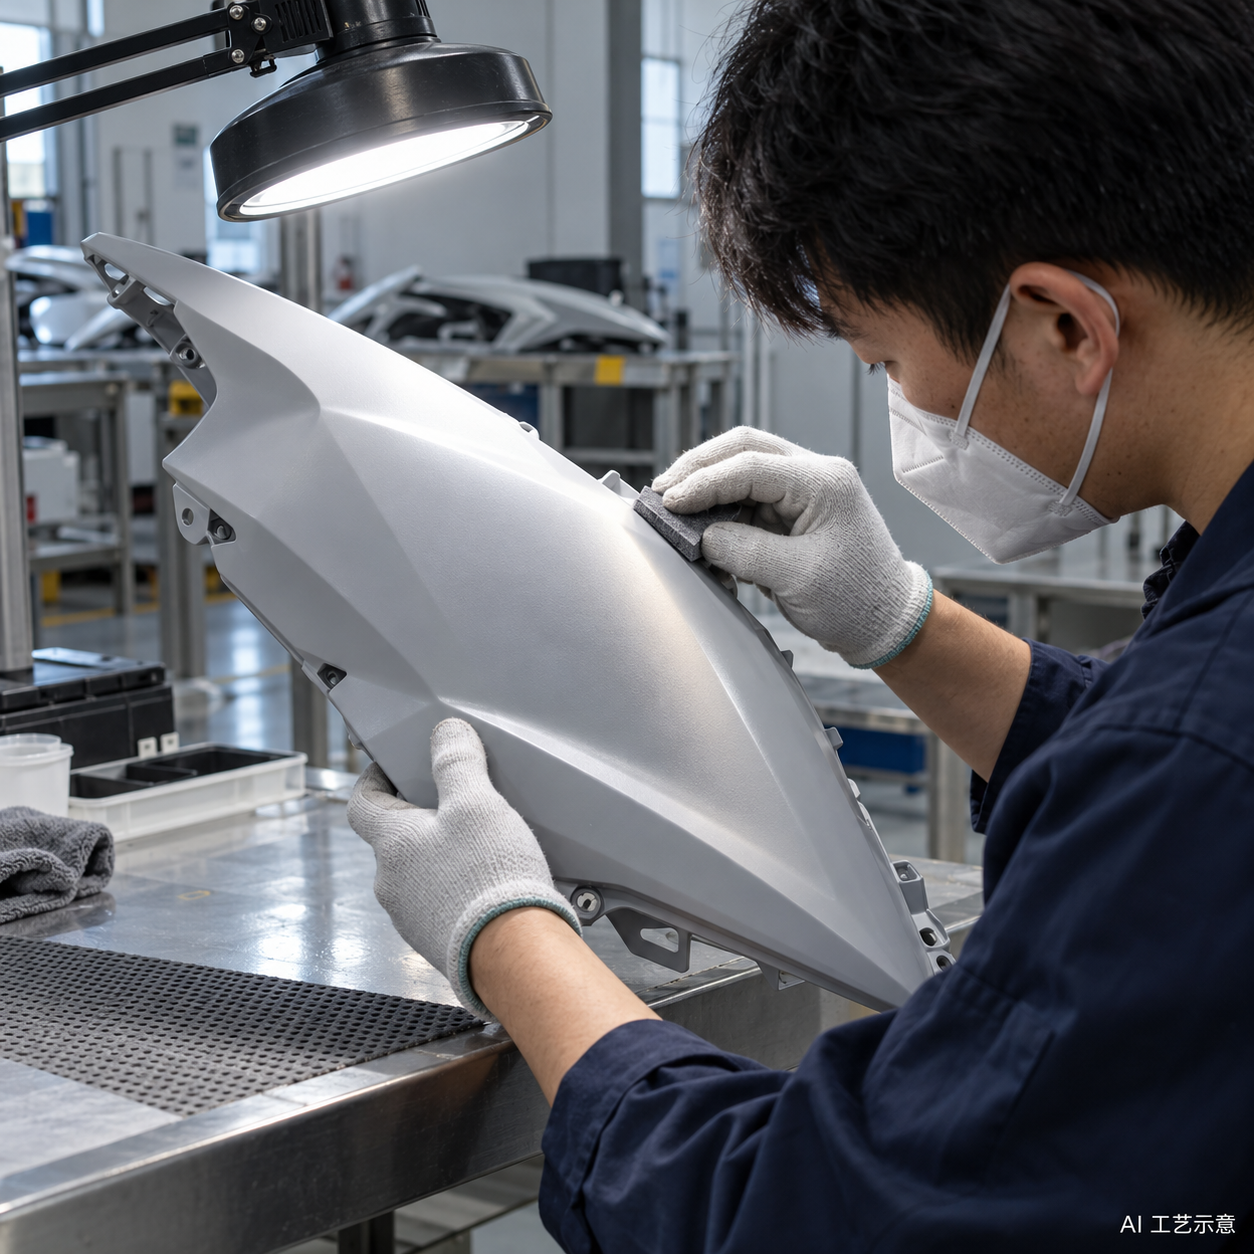
表面检查与 800 目砂纸打磨
喷漆前,先检查塑料素件的表面瑕疵。对轻微划痕使用 800 目砂纸进行打磨,以改善喷漆后的均匀度和平整度。表面预处理是本次走访观察的第一道工序。
采购沟通:确认素件材质、表面验收要求及样板。
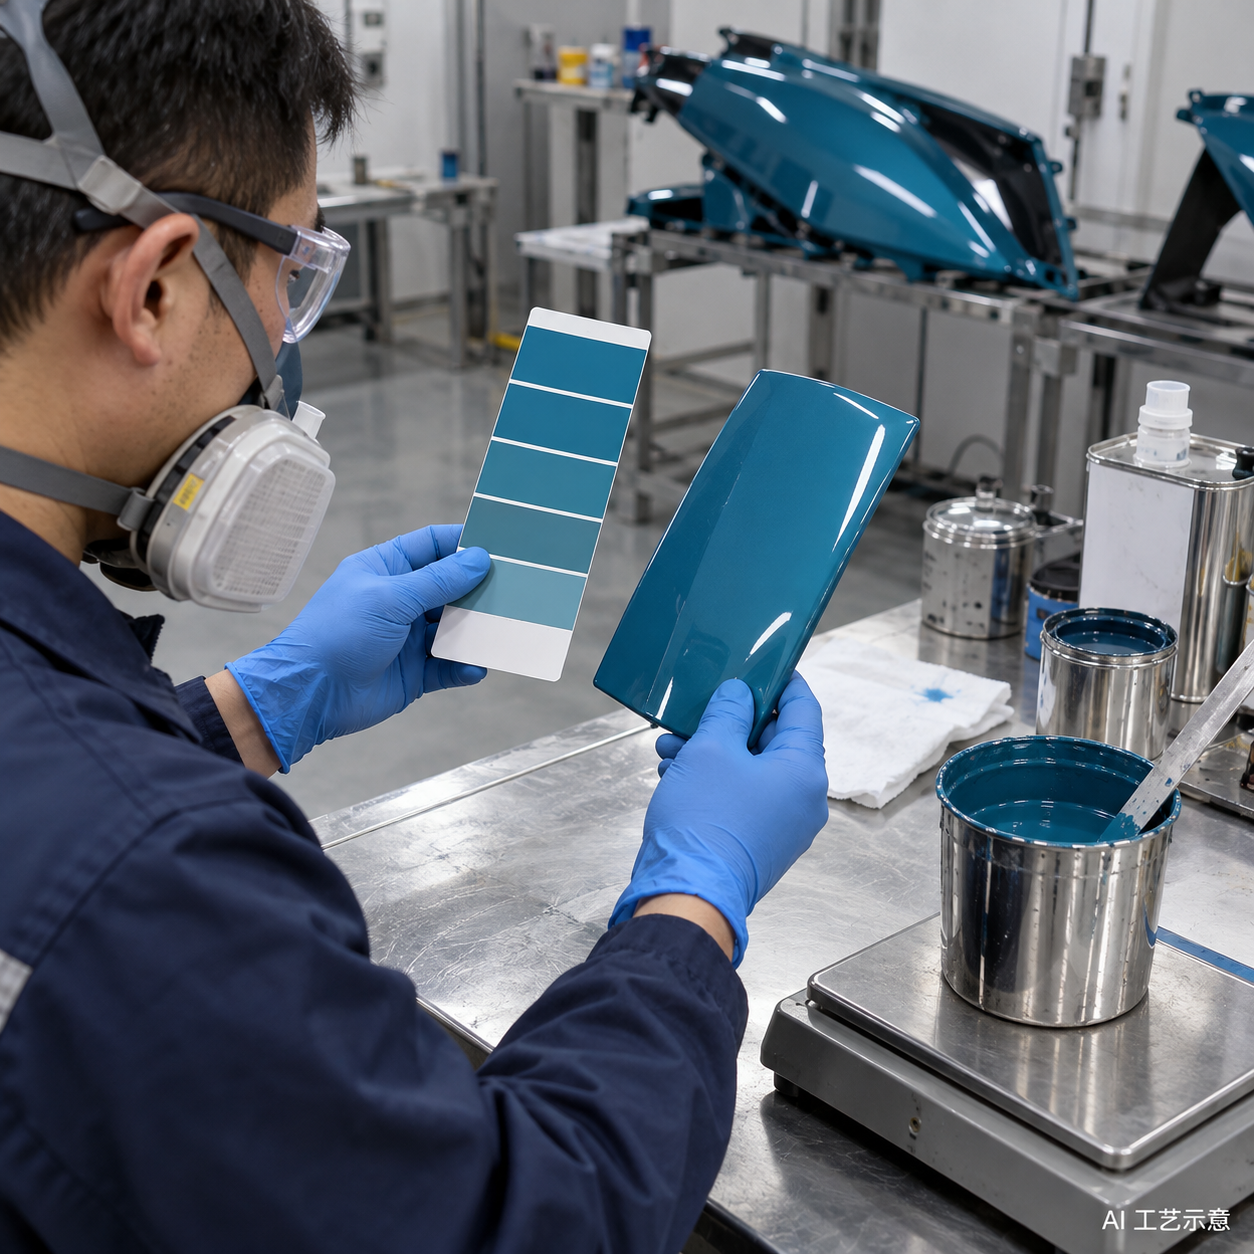
按客户色板调色与色差测试
根据客户提供的色板进行调色,并采用对色仪测试色差,将颜色要求落实到实际漆面。
采购沟通:使用对色仪比对客户色板与漆面样件,客户允许的色差范围需在样件确认时约定。现有配图仅示意调色,不展示对色仪。
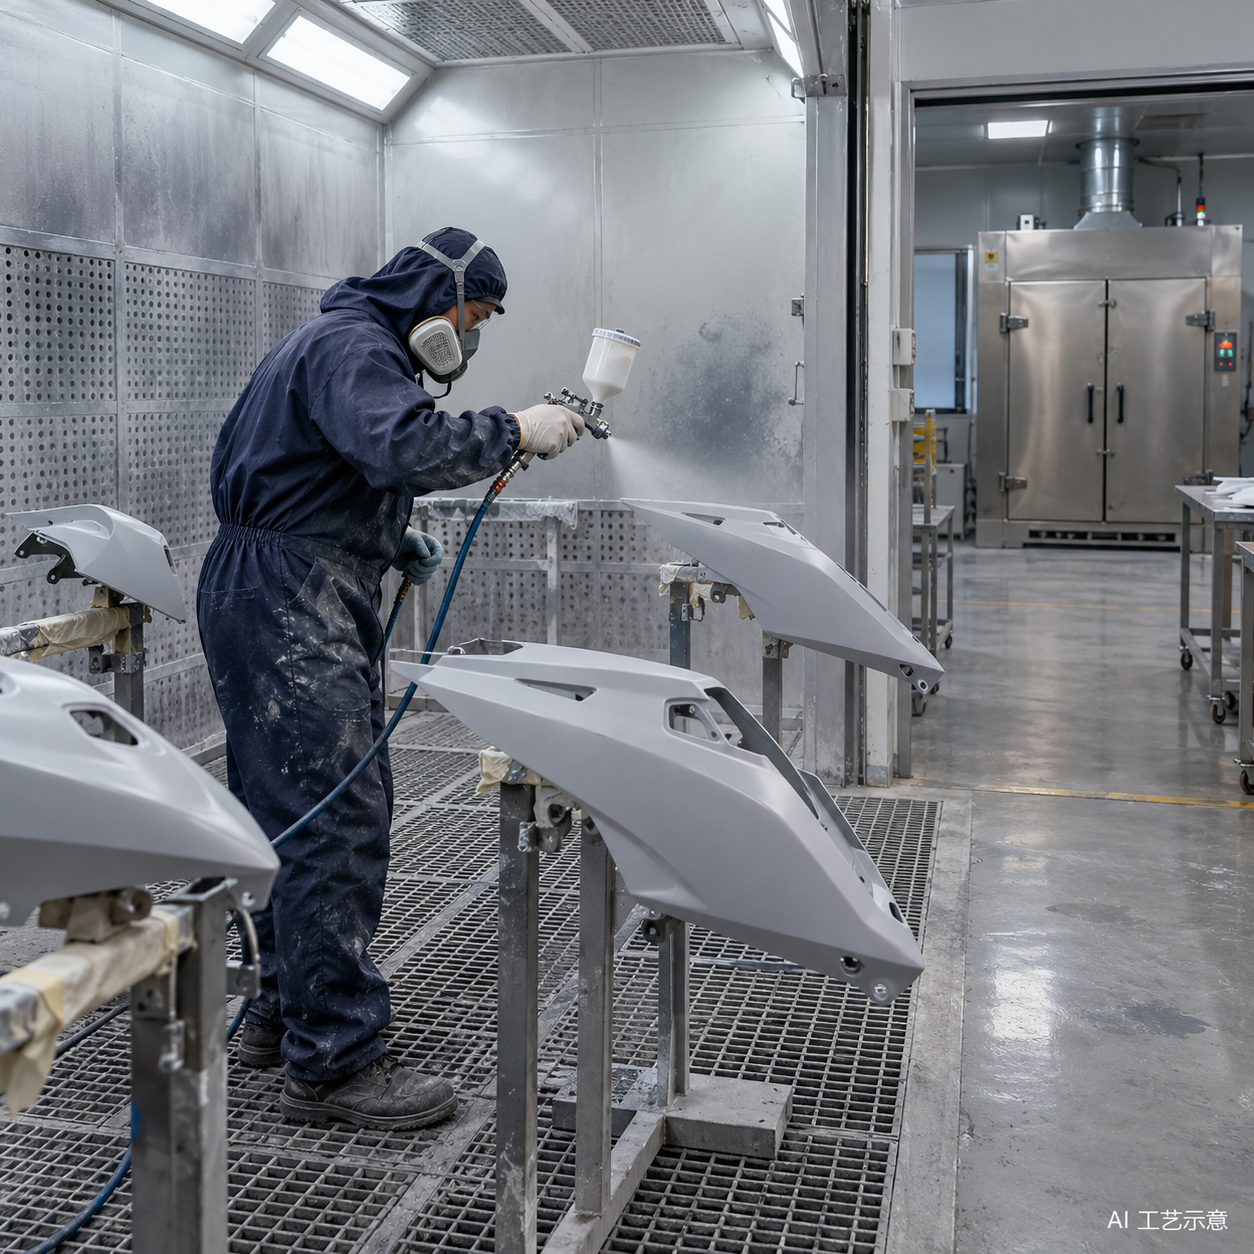
工装夹具上件,进入喷漆流水线
对塑件进行工装夹具处理,再排入喷漆流水线,进入喷涂工序。
配图示意夹具支撑与喷涂,不作为供应商实际流水线设备的证明。
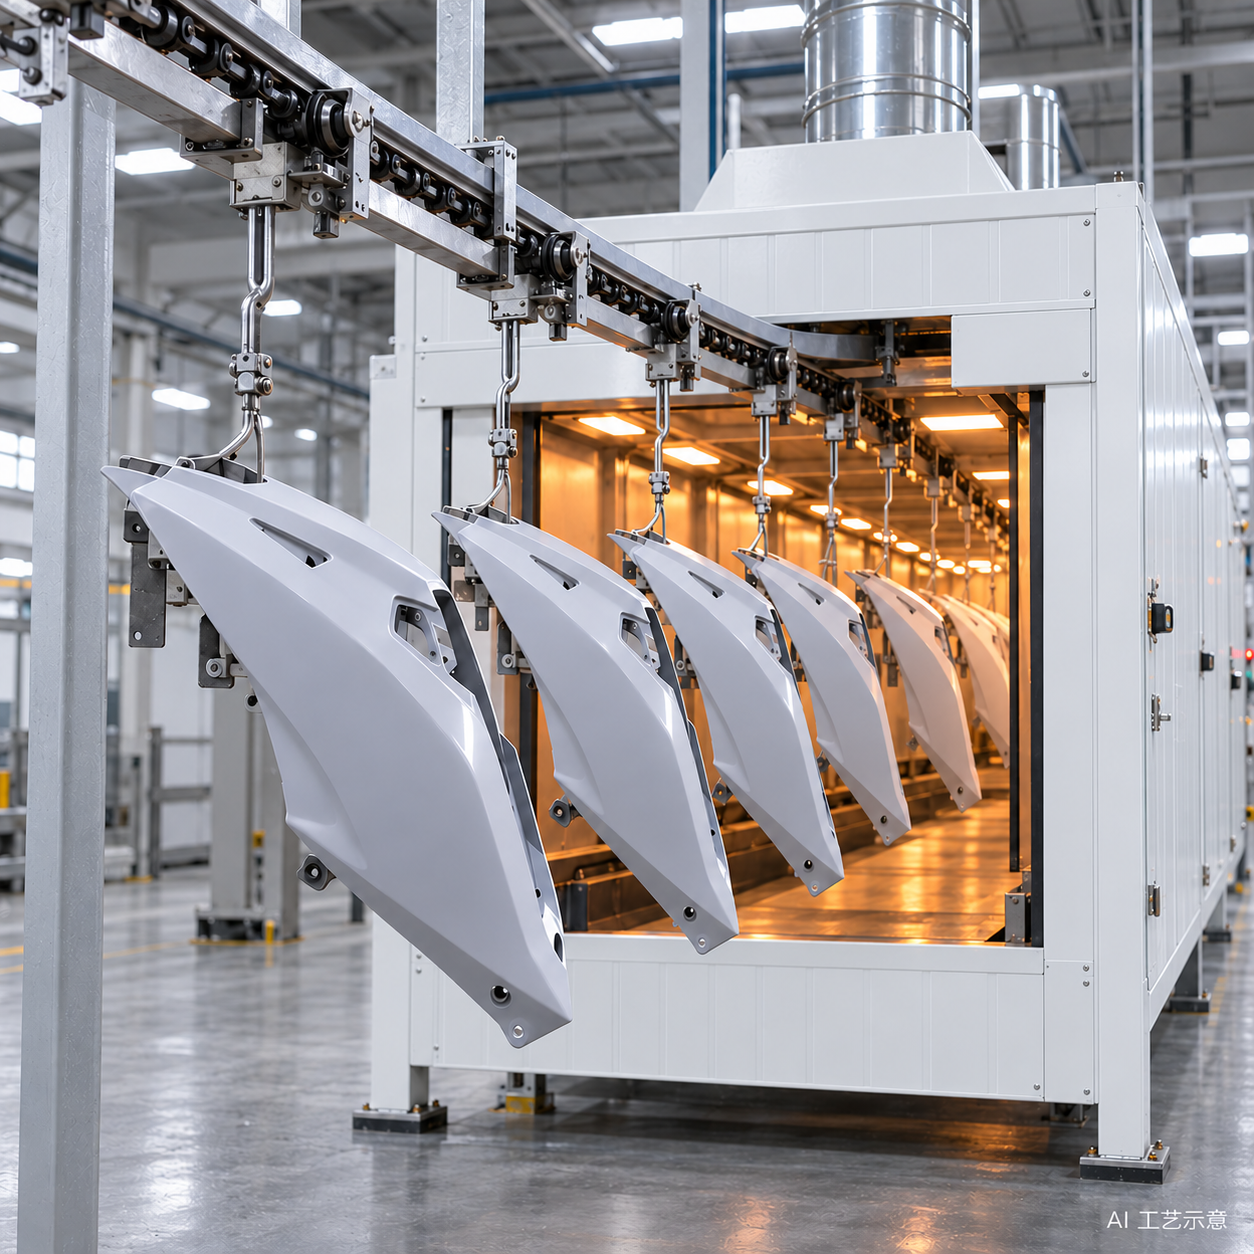
喷漆后静置、传送带烘烤与风冷
根据本次走访记录,每一道喷漆后先自然静置 15 分钟,再进入传送带烘箱,以 75°C 烘烤 45 分钟。完成烘烤后进行风冷,随后流入质检线。
以上为本次记录的工艺条件,并非适用于所有塑件材质、涂料或设备的通用操作标准。
漆面质检与打磨修整
观察漆面灰尘、颗粒及外观瑕疵,并进行检验和打磨修整。这里的“杂漆”指喷漆过程中漆料飞溅到非喷漆面。侧板和靠背的非喷漆面不允许大面积出现此类飞溅漆。
采购沟通:按客户要求检查非喷漆面的飞溅漆情况,并通过样板明确面积判定和验收要求。
按需求进行二次清漆罩面
根据客户需求进行二次清漆罩面,以提升漆面品质与细腻度。完成罩面喷涂后,重复第 4 步的静置、传送带烘烤与风冷流程。
哑光或亮光效果按客户要求确认。本步骤暂无独立配图,不用其他工序照片代替。
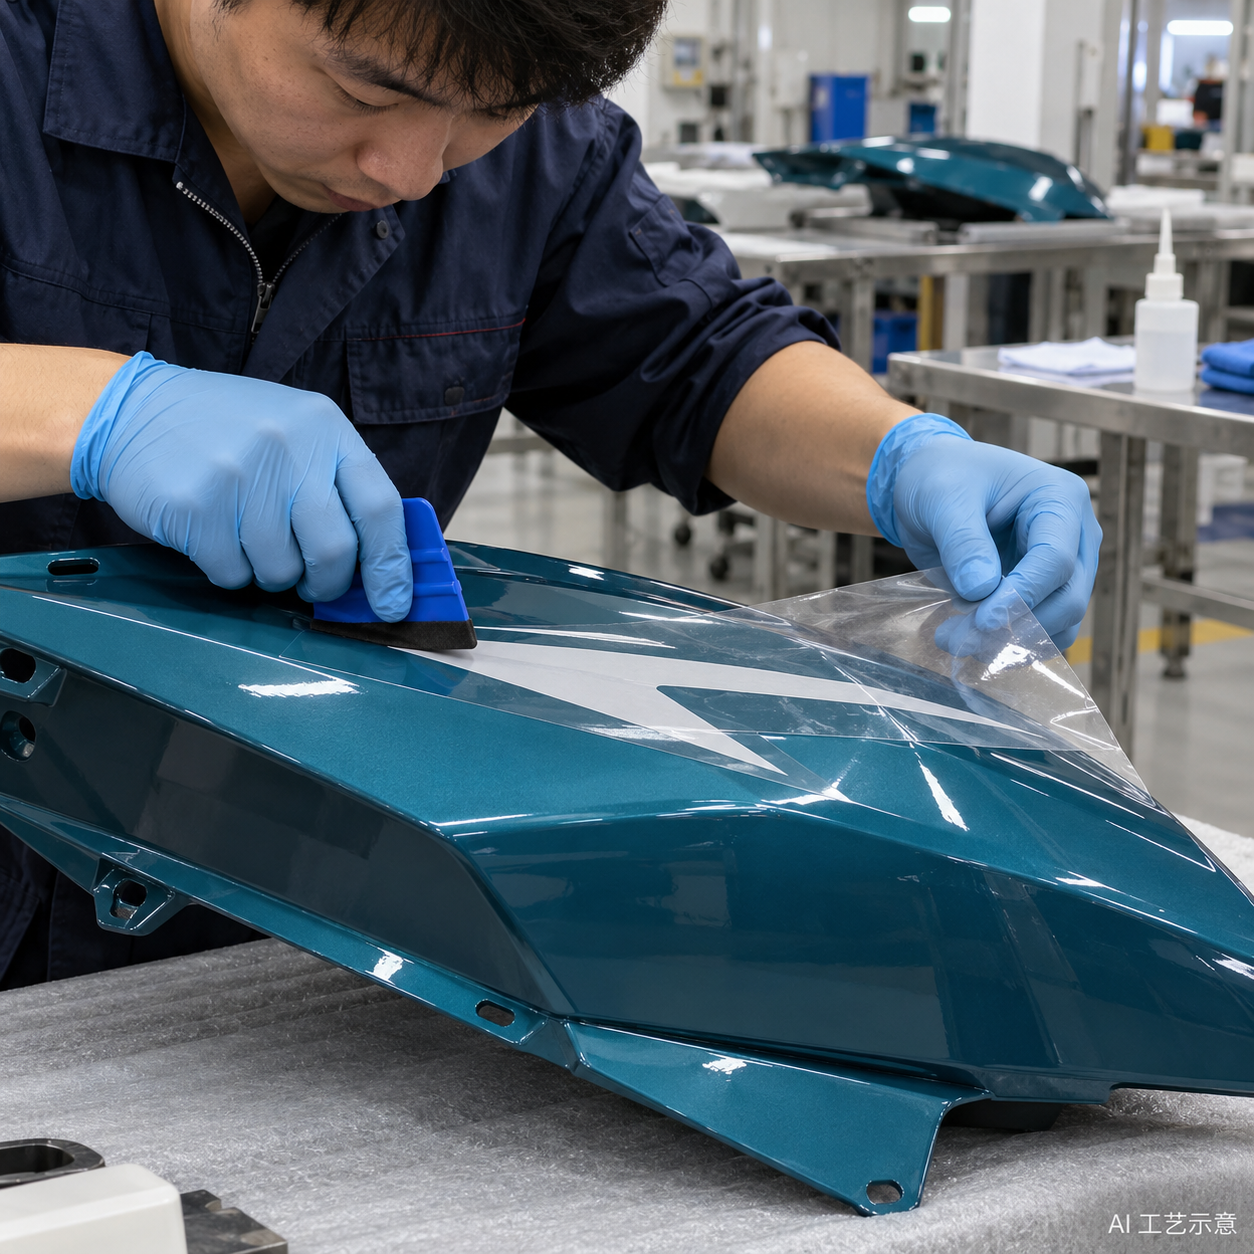
贴花(拉花):图案位置与表面检查
完成上述工序后,直接在漆面上进行贴花,也称拉花,并检查图案位置和表面状态。
采购沟通:确认贴花图稿、位置及验收样板。本文按当前漆面上贴花流程记录,不涉及内贴工艺。
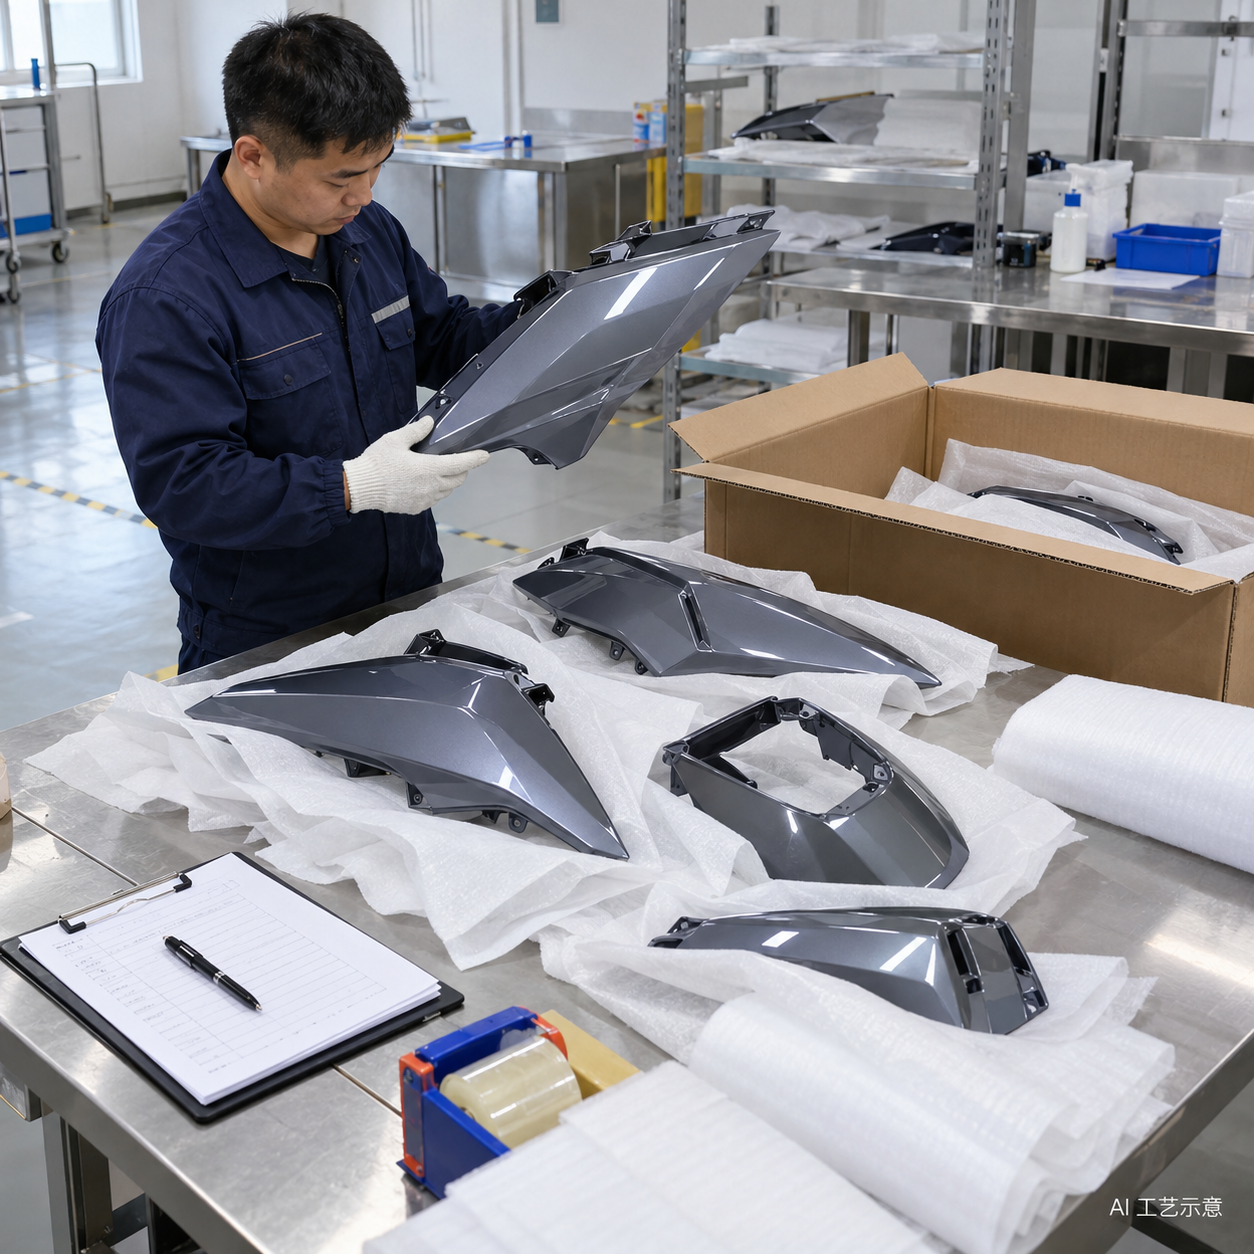
包装与发货品质检查
塑件采用 2–4 层保护包装,使用珍珠棉与无纺布等材料。根据本次走访说明,珍珠棉具备防水功能,无纺布不具备防水功能;增加保护层数可增强包装保护效果。发货前检查是否缺件,以及塑件有无外观瑕疵。
采购沟通:根据塑件形状、运输方式与客户要求确认保护层数。材料防水不等于整套包装防水,接缝、开口及外箱的防水措施需另行确认。